La línea no puede depender de un programa sin backup ni de un tablero que nadie documentó. Automatización industrial, en OPSSA, es ingeniería de control: señales, lógica, interfaz, supervisión y un arranque que el equipo de planta puede sostener.
PLC, HMI y SCADA no son sinónimos
Se mezclan en las reuniones y después el alcance no queda claro. Conviene nombrarlos:
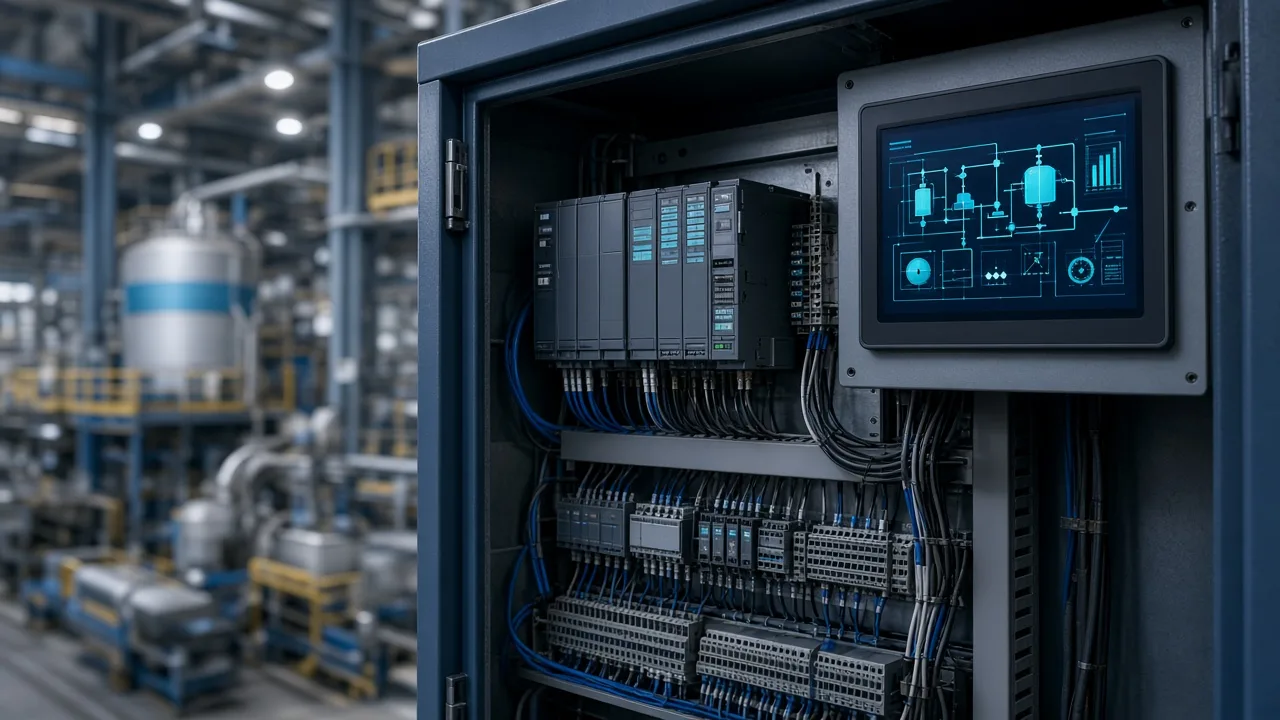
- PLC. El controlador que ejecuta la lógica: arranques, interlocks, recetas, fallas. Vive en el tablero, junto a las I/O.
- HMI. La pantalla en el piso. El operador ve estados, recetas y alarmas. No es el SCADA.
- SCADA. La supervisión de varias máquinas o de la planta: históricos, alarmas, a veces recetas de línea. Es otra capa, otro alcance, otro riesgo.
Un proyecto puede ser solo un PLC y su HMI. Puede ser un SCADA sobre controladores que ya existen. Mezclar las tres palabras en un renglón deja capas sin describir. En Automatización industrial cada capa se describe aparte.
Qué debería incluir el alcance (y qué pedir por escrito)
- Ingeniería de I/O: lista de señales, tablero, protecciones, normas de cableado.
- Lógica documentada: no solo “el programa anda”. Secuencias, interlocks y modos de falla.
- HMI con pantallas acordadas con operación, no copiadas de otro rubro.
- SCADA solo si hay que supervisar más de un equipo o historiar con criterio.
- Pruebas: FAT si aplica, SAT en planta, evidencia de lo que se probó.
- Backups, versiones y planos en manos de la empresa (no en la notebook del implementador).
- Capacitación al personal que va a operar y a quien va a diagnosticar a las tres de la mañana.
El alcance debe nombrar backups y evidencias de prueba. Sin eso, el programa no queda en manos de la empresa.
Marcas. Se trabaja sobre lo que la planta ya tiene (Siemens, Rockwell, Schneider u otra), salvo que el alcance pida un cambio por escrito. No se cambia de plataforma por moda ni por el hábito del programador.
La integración con el ERP es otro proyecto
Cuando la planta tiene que hablar con Tango, SAP Business One, Odoo u otro sistema de gestión, eso no “entra de yapa”. Es un alcance propio: qué señal es confiable, qué receta viaja, quién autoriza un desvío, corrida paralela y corte firmado por un usuario clave.
Si la señal de planta todavía no existe o el conteo es a ojo, no hay nada serio que integrar. Primero se mide en el piso. Después se conversa con la oficina.
Puesta en marcha: el momento donde se ve el oficio
El arranque no es “conectar y ver”. Es una ventana corta, con planta parada o en transición, donde aparecen los cables mal marcados, la receta que nadie usaba y el interlock que alguien había salteado. Un proyecto profesional deja registro de qué se cambió en esa ventana y quién lo autorizó.
OPSSA trabaja desde Mendoza y va a planta cuando hay que ver el tablero de cerca. El seguimiento se sostiene con agenda. El criterio de cierre es el mismo que en consultoría: su equipo opera sin el implementador en la sala.
Cuándo este artículo no alcanza
Si dos personas describen el mismo proceso de forma distinta, un PLC va a ejecutar el error más rápido. Lea cuándo no hay que automatizar todavía y, si el desorden está en la oficina, empiece por Socios de Transformación.
Si ya tiene una línea, un tablero o un programa sin backup, escríbanos: marca del PLC, qué hace la máquina y qué pasa cuando falla. WhatsApp +54 9 261 552-5058.